

A Izrađivač papirnatih naljepnica nisu definirane tintom koju stavljaju. Određuje se rezom koji je ostavio. Kvaliteta ispisa na naljepnici je izvrsna, ali ako se -izrezana kontura ne podudara s umjetničkim djelom, proizvod ne radi pravilno kada se koristi. Stoga je razumijevanje kakvog se oblika stroj za etiketiranje može proizvesti u kojim tolerancijama i troškovima proizvodnje vrlo važno pri svakoj odluci o odabiru opreme ili povjeravanju proizvodnih serija vanjskim suradnicima.
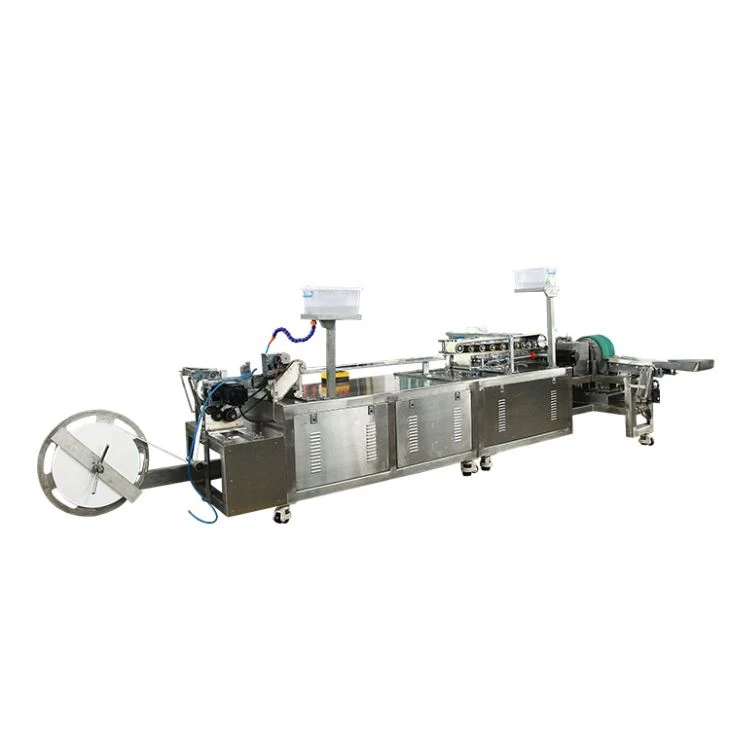
Kako nastaje oblik: Tri mehanizma rezanja
Oblici u proizvodnji naljepnica gotovo su u potpunosti određeni stanicom za rezanje, a ne stanicom za tiskanje. U industrijskim primjenama uobičajena su tri različita alata. Razlikuju se po tome kako izrađuju rezane oblike, koliko su precizni i kako zapravo rukuju oblicima.
1. Ravno ravnanje -rezanja (Platen Press)
Ravni tiskarski stroj koristi matricu ravnala od tvrdog čelika. To je prilagođeni alat za rezanje koji savija oštre čelične trake u laser-rezane ploče. Ploču postavite okomito prema dolje i gurnite kalup kroz naljepnicu temeljca do površine za rezanje. Ovaj alat je najstariji i može se izraditi u najvećem broju oblika. Budući da se kalupi izrađuju-po narudžbi za svaki posao, teoretski je moguće izrezati gotovo bilo koji zatvoreni oblik.
Tolerancija položaja rezanja ploče je ± 0,2-0,5 mm. To ovisi o životnom vijeku preše, kvaliteti matrice i debljini materijala. ISO 2813 znači da je ±0,3 mm standard za točno označavanje. Kutovi ispod 0,5 mm često se trgaju umjesto da se čiste. Kao rezultat toga, oštre zvjezdice, uski cik-cak i vrlo male unutarnje značajke nisu praktične bez boljih čeličnih pravila i čestih promjena kalupa.
Brzine ravnog tiska su između 3.000 i 12.000 puta na sat. To je mnogo niže od rotirajućih noževa. Ravno rezanje se stoga najbolje koristi za trčanje, označavanje oblika ili promjenu kalupa, stoga što je manja brzina, to bolje (Brody & Marsh, 1997.).
2. Rotacijsko-rezanje (cilindar na cilindar)
Kružno izrezivanje-okruglom prešom je umetanje dugačke role naljepnice između-bubnja za izrezivanje i bubnja nakovnja. Oblik se ponavlja oko kalupa. Stoga je ovaj alat savršen za pravilne oblike koji se ponavljaju. Standardne okrugle, ovalne, duguljaste i okrugle pravokutnike možete rezati pri 60 – 300 m/min. Ovo je puno brže od rezanja ploče.
Glavna ograničenja su ponavljanje oblika i veličina cilindra. Prilagođena rotacijska matrica je cilindar preciznog rezanja. Za izradu je potrebno tri do šest tjedana, a cijena kalupa mnogo je viša od ravnih čeličnih kalupa. Za seriju velikog kapaciteta jednog oblika, cijena svake naljepnice brzo pada. Preskupo je za manje nepravilne oblike. Minimalna unutarnja karakteristična veličina standardne rotacijske matrice je približno 1,5 mm. Čvršće karakteristike zahtijevaju posebno rezanje s tolerancijama od ±0,1–0,15 mm pod kontroliranom napetosti (Soroka, 2009).
3.Digitalno-rezanje (laser ili oscilirajuća oštrica)
Digitalni sustavi za rezanje odvajaju oblike od kalupa. Laserska glava ili rezač s pokretnim nožem kreće se ravnom putanjom iz digitalne datoteke. Stoga možete izrezati bilo koji zatvoreni oblik, bez obzira koliko nepravilan bio, bez prilagođenog alata. Ovaj uređaj za izradu papirnatih naljepnica tipa A može rezati različite oblike na svakom komadu papira ili naljepnici bez dodatnih troškova zamjene alata.
Točnost pozicioniranja laserskog rezača koji koristi 30–150 W CO2 na papiru i ljepljivoj naljepnici je ± 0.05 -0.1 mm (ASTM F2921). Cijena je brzina. Digitalni rezači mogu doseći maksimalno 5-40m/min. Stoga nije prikladan za temeljne-poslove velikog obima, ali je koristan za kratkotrajne prilagođene oblike, prototipove i skupove oznaka koji se često mijenjaju (Twede & Selke, 2005.).
Standardni geometrijski oblici: Što strojevi rade dobro
Bez obzira koji nož koristite, neki će oblici dobro funkcionirati bilo gdje u industriji.
Krugovi su najbolji oblik za rotacijsko-rezanje. Bez-kuta znači da nema točaka naprezanja, nema brzog trošenja matrice i nema opasnosti od pucanja pri bilo kojoj normalnoj debljini papira. Promjeri u rasponu od 10 mm do 300 mm su normalni. Pogreška veličine kruga je najmanja koju možete dobiti. Obično + -0.1 mm na dobro održavanim rotacijskim prešama.
Pravokutnici i kvadrati su drugi. Pravi kut uzrokuje brže trošenje matrice jer se vrh kuta brže otupljuje nego ravni kut. Ovaj problem možete riješiti dodavanjem polumjera 1 1 – 3 mm proizvodnim crtežima. Pravi kutni pravokutnici mogu se rezati na ravnim i digitalnim sustavima, ali oni brže troše kalupe.
Elipse i elipse su između krugova i pravokutnika da izdrže mehanički stres. Bili su u normalnom obliku na ploči i rotacijskom sustavu. Često se koriste kao etikete za boce jer se površina boce savija kada ih pričvrstite (Robertson, 2013).
Zaobljeni pravokutnici (zaobljeni pravokutnici/superelipse) postali su uobičajeni oblik na etiketama potrošačkih proizvoda. To je zato što vam daju lijepo pravokutno područje ispisa s kutom za širenje pritiska. Kutni radijus 3 – 10 mm koristi većina poduzeća.
Složeni i prilagođeni oblici: mogućnosti i ograničenja
Ljepila za papir s ravnim ili digitalno izrezanim površinama mogu stvoriti oblike koji se vrlo razlikuju od jednostavnih oblika. Prava ograničenja spadaju u tri kategorije.
Ponovno-ulazne konture
Siluete kao što su zvjezdaste točke, polumjesečaste tangentne točke i međusobno povezane oznake zahtijevaju oštricu za promjenu smjera. Na ravnim pločastim prešama mogu se koristiti dobre čelične linije u radijusu od 0,8 mm ili više. Na rotacijskim kalupima, točke ponovnog ulaska s unutarnjim kutom ispod 60 stupnjeva teško je očistiti i rezati i mogu dovesti do većeg broja kvarova kalupa. Digitalni sustavi obrađuju konture povratka bez dodatnih problema.
Unutarnji prozori i Kiss-Cuts
Oznake poljubaca samo kroz gornji papir do kompletnog papira za podlogu. To vam omogućuje postavljanje naljepnica bilo kojeg oblika na neprekinuti list papira, a da podloga ostane neobrezana. Pogreška dubine ljubljenja je ±0,02–0,05 mm. Ako je preplitko, naljepnica se neće skinuti. Ako je preduboko, podstava će puknuti u aparatu za piće. Ovo je mehanizam rezne stanice za sve tri tehnike rezanja (Hanlon, Kelsey & Forcinio, 1998).
Unutrašnji prozor je stvarno izrezan kroz naljepnicu, unutar ruba naljepnice. Oni zahtijevaju premosnu matricu koja povezuje unutarnje i vanjske rezne linije. Mostovi su obično širi od 3 mm. Uži mostovi se savijaju kako bi vam dali nazubljene rezove. Digitalno rezanje nema ograničenja premošćivanja jer ne postoje fizički alati koji bi ga podržavali.
Dimenzionalna točnost u odnosu na zrnca i šalice
Papir je materijal, ali nisu sve jednake. Krutost uzduž smjera alatnog stroja je 1,3 do 2,5 puta veća od krutosti poprečnog-alatnog stroja. To ovisi o miješanju papira (ISO 534). Kada režete složene oblike u različitim smjerovima zrna, točnost veličine je nešto manja nego kada režete u smjeru stroja. Učinak je najveći na debelom papiru (preko 120 g/m²). TAPPI T411 kaže da je to glavni uzrok greške u veličini naljepnice, a ne tolerancije plijesni.
Složenost oblika i njezin učinak na prinos i brzinu
Odnos između složenosti oblika, prinosa i brzine proizvodnje je sustavan, a ne anegdotalan. Složeniji oblici proizvode tri mjerljive kazne:
|
Složenost oblika |
Brzina -reza (rotacijski, m/min) |
Prinos materijala (%) |
Interval zamjene matrice |
|
Krug / oval |
150–300 |
70–85% |
5–8 milijuna rezova |
|
Pravokutnik (r veće ili jednako 2 mm) |
100–250 |
75–90% |
3–5 milijuna rezova |
|
Zatvorena-kontura nepravilna |
60–120 |
55–70% |
1–3 milijuna rezova |
|
Zvjezdica / ekstremno ponovno-ulazak |
30–80 (samo ravni uređaj) |
45–65% |
0,5–1,5 milijuna rezova |
Prinos materijala kontrolira se učinkovitošću gniježđenja. Ovo je broj rola papira koji postaju gotove naljepnice. Ako nije raspoređena, kružna naljepnica na pravokutnom bubnju ne može biti ugniježđena više od oko 78,5% (π/4 × 100%). Za krugove i elipse, softverska optimizacija križanja je obično 85 – 90%% (Paine, 1991). Ugniježđivanje nepravilnih oblika može biti loše osim ako ne koristite softver za automatsko ugniježđivanje.
Materijalna ograničenja koja ograničavaju sposobnost oblika
Sposobnost oblikovanja ne može gledati samo sebe, a ne hrpu materijala. Svaki-stroj za rezanje koji radi na zajedničkoj-naljepnici osjetljivoj na pritisak-naprstku, sloju ljepila i podstavi za otpuštanje-ima ukupnu debljinu od 80–200 μm po sloju. Ukupna debljina hrpe između 250 i 600 mikrona je normalna.
Debeli gornji papir (više od 120 g/m2 nepremazanog kraft papira ili preko 100 g/m2 lijevanog-sjajnog premaza) zahtijeva veću snagu rezanja. To olakšava savijanje kalupa s manjim elementima. Kad su odrezani rubovi duži, ljepilo curi na rubu-na rubu se pojavljuje sloj ljepila. Zbog toga se gubi više ljepila zbog složenog oblika. Zatim vam je potrebna ne{8}}ljepljiva granica (mrtva zona) širine između 0,3 i 1,0 mm kako biste spriječili prljanje obloge tijekom premotavanja (Karmakar, 2014.).
Prilikom odabira oblika za izradu naljepnica, postoje tri stvari koje možete učiniti kako biste kontrolirali hoće li se oni moći izraditi.
Minimalna dimenzija značajke-Pločasta matrica radi bez unutarnjih značajki, širine zareza ili polumjera točke manjeg od 0,8 mm. Standardni gramofon je 1,5 mm. Nema ograničenja za digitalizaciju, ali brzina je problem.
Polumjer kuta-U ravnoj ili rotacijskoj proizvodnji svaki pravi kut treba koristiti pod kutom od 1 mm ili više. Što je kut manji, to se matrica brže troši i manja je točnost dimenzija.
Omjer površine-Visok omjer P/E (dugo vrijeme rezanja u usporedbi s površinom naljepnice) rezultira nižom učinkovitošću ugniježđenih, većom proizvodnjom curenja ljepila i većim trošenjem kalupa. Najbolji oblik za proizvodnju je onaj s niskim omjerom-cijene i-zarade. Zato su kružni i kružni pravokutnici najčešći oblici na poslovnim naljepnicama.
Sažetak
Izlaz oblika uređaja za izradu papirnatih naljepnica određen je postupkom rezanja, vrstom alata, debljinom materijala i brzinom prolaza. To nije ograničenje koje postavlja bilo koji stroj. Krugovi, ovali, pravokutnici i kružni pravokutnici su podrška velike-brzine,-velikog prinosa. Složeni zatvoreni oblici, zvjezdasti oblici i isprepleteni oblici mogu se izraditi na ravnim i digitalnim sustavima. Ali oni su sporiji, koštaju više za oblikovanje i proizvode manje. Što je oblik složeniji, problemi su veći. Digitalno rezanje eliminira sva ograničenja alata, ali troši vašu brzinu. Stoga je to najbolja opcija za kratko-prilagodbu oblika i prototipova. Poznavajući te kompromise-, kupci ili dizajneri mogu s pouzdanjem odabrati bilo koji oblik. Ali morate unijeti ne samo obris, već i minimalnu veličinu značajke, polumjer kuta i ciljnu debljinu.
Reference
- ISO 534:2011.Papir i karton - Određivanje debljine, gustoće i specifičnog volumena. Međunarodna organizacija za standardizaciju.
- ISO 2813:2015.Boje i lakovi - Određivanje vrijednosti sjaja na 20 stupnjeva, 60 stupnjeva i 85 stupnjeva. (Referira se za metodologiju tolerancije dimenzija u kontekstu površinskih-mjerenja.) ISO.
- ASTM F2921-22.Standardna terminologija koja se odnosi na operacije pretvaranja rola i listova. ASTM International.
- TAPPI T411 om-15.Debljina (kaliper) papira, kartona i kombiniranog kartona. TAPPI.
- Brody, AL & Marsh, KS (ur.) (1997).Wiley Encyclopedia of Packaging Technology(2. izdanje). John Wiley & sinovi.
- Hanlon, JF, Kelsey, RJ & Forcinio, HE (1998).Handbook of Package Engineering(3. izdanje). CRC Press.
- Paine, FA (1991).Priručnik za korisnike pakiranja. Blackie Academic.
- Soroka, W. (2009).Osnove tehnologije pakiranja(4. izdanje). Institut stručnjaka za pakiranje.
- Twede, D. i Selke, S. (2005).Kartoni, sanduci i valoviti karton: Priručnik za tehnologiju pakiranja papira i drva. DEStech Publikacije.
- Robertson, GL (2013).Pakiranje hrane: principi i praksa(3. izdanje). CRC Press.
- Karmakar, SR (2014).Tehnologija tiska na tekstilu(2. izdanje). Woodhead Publishing.
- ISO 12625-2:2019.Higijenski papir i proizvodi od maramice - 2. dio: Određivanje vlačne čvrstoće. ISO.